Oct. 22, 2026
Процесс ручной укладки стеклопластика: способ изготовления, преимущества и области применения
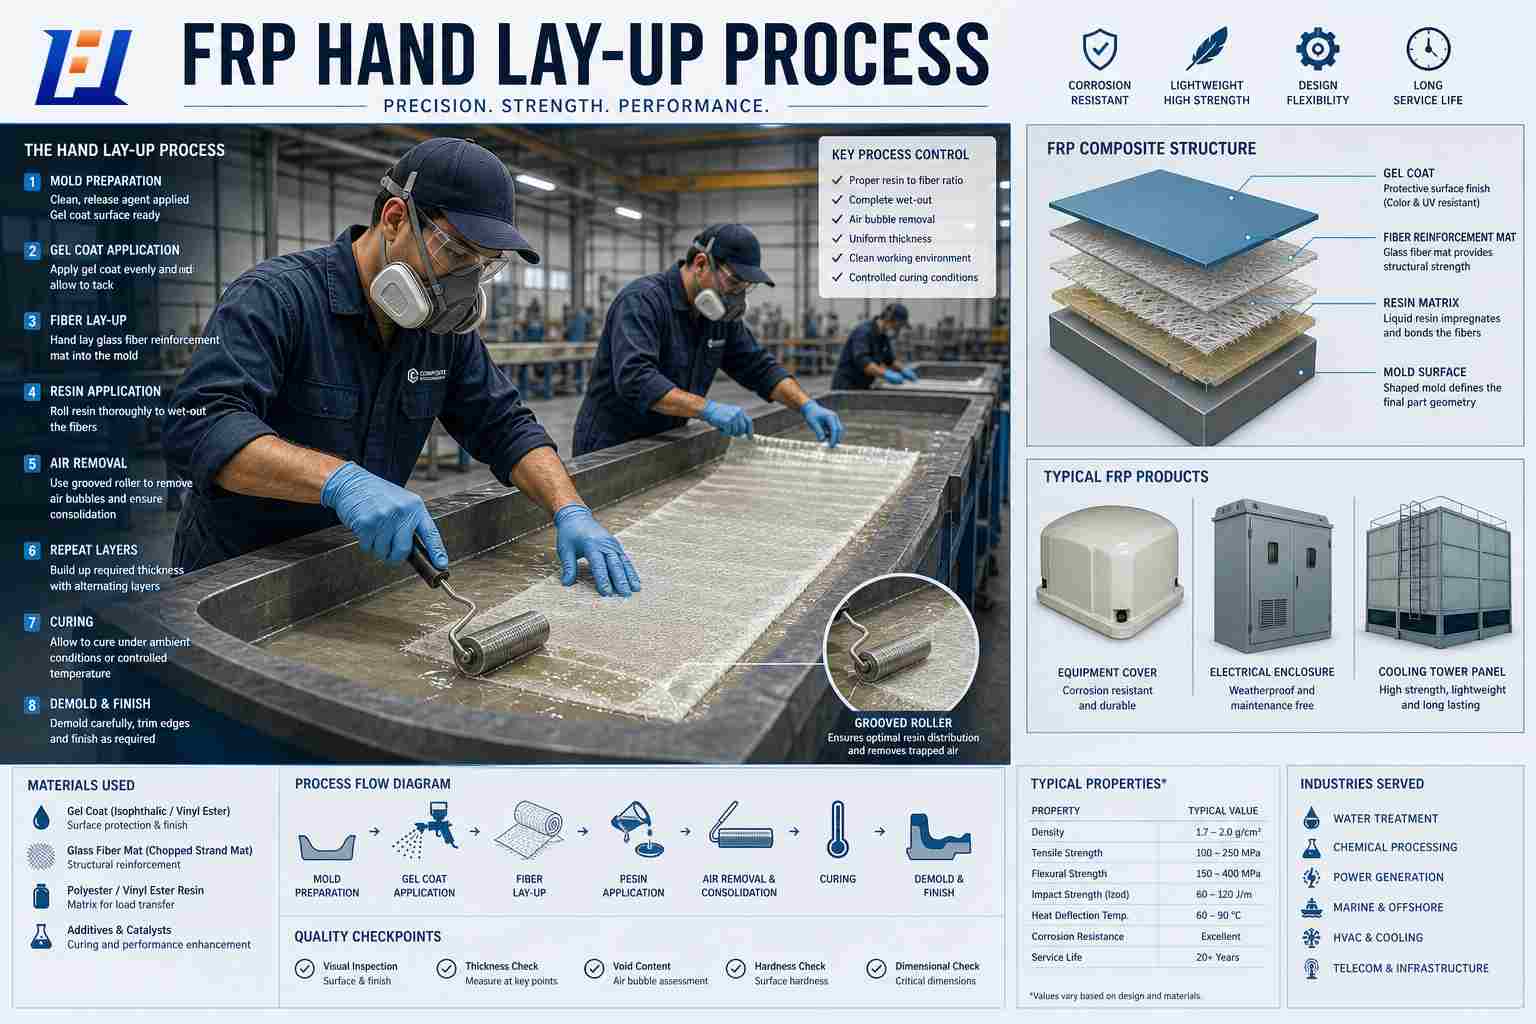
Ручная укладка - один из наиболее известных методов производства, используемых для изготовления изделий из армированного волокнами пластика (FRP). Этот процесс, также известный как ручная укладка стекловолокна, включает в себя ручную укладку армирующих волокон в форму и нанесение смолы для формирования композитной структуры.
FRP сочетает в себе армирующие материалы, обычно стекловолокно, с полимерной матрицей, такой как ненасыщенный полиэфир, виниловый эфир или эпоксидная смола. Стекловолокно обеспечивает механическую прочность, в то время как смола связывает волокна вместе, переносит нагрузки и помогает защитить арматуру от воздействия окружающей среды.
В отличие от автоматизированных методов производства, ручная укладка зависит в первую очередь от квалифицированных операторов, которые устанавливают арматуру, смачивают ее смолой, удаляют скопившийся воздух и контролируют толщину ламината. Благодаря своей гибкости и относительно низким требованиям к инструменту ручная укладка широко используется для изготовления крупных, сложных, индивидуальных изделий из стеклопластика малого и среднего объема.
Хотя конкретные производственные процедуры варьируются в зависимости от конструкции изделия и системы смол, общий производственный процесс состоит из нескольких ключевых этапов.
Форму очищают и осматривают, чтобы убедиться, что на ее поверхности нет пыли, жира и других загрязнений. Затем наносят подходящее разделительное средство, которое помогает отделить готовое изделие от формы. Для изделий, требующих гладкого, окрашенного или стойкого к атмосферным воздействиям внешнего вида, перед нанесением структурного ламината можно нанести соответствующий гелевый слой.
Качество подготовки пресс-формы напрямую влияет на чистоту поверхности, соответствие размеров и простоту демонтажа.
Арматура из стекловолокна укладывается в форму в соответствии с конструкцией изделия. В зависимости от требуемых механических свойств и геометрии, арматура может включать в себя рубленую сетку, тканый ровинг, прошитые ткани или комбинации различных типов арматуры.
Расположение волокон, количество слоев и ориентация влияют на прочность и жесткость конечного продукта. По этой причине режим армирования следует подбирать в соответствии с предполагаемым применением, а не просто увеличивать количество слоев.
Смола наносится на арматуру с помощью кистей, валиков или других подходящих инструментов. Оператор втирает смолу в стекловолокно для обеспечения тщательного увлажнения.
Правильное увлажнение имеет важное значение, поскольку сухие волокна и неполное проникновение смолы могут привести к образованию слабых мест в ламинате. В то же время избыток смолы может увеличить вес изделия, не обеспечивая пропорционального повышения прочности. Состав смолы, соотношение компонентов, срок службы и условия окружающей среды должны регулироваться в соответствии с техническими инструкциями производителя смолы.
После нанесения смолы используются валики для удаления скопившегося воздуха и уплотнения ламината. Этот этап помогает уменьшить образование пустот и улучшает контакт между волокнами и смолой.
Тщательное уплотнение особенно важно для конструкционных изделий, где внутренние дефекты могут повлиять на несущую способность и долгосрочную надежность.
Слоистому изделию дают отверждаться в контролируемых или специально оговоренных условиях окружающей среды. Во время отверждения смола вступает в химическую реакцию и приобретает свои заданные механические свойства. Время отверждения зависит от состава смолы, толщины изделия, температуры окружающей среды и условий отверждения. Для достижения заданных эксплуатационных характеристик некоторых изделий может потребоваться дополнительное последующее отверждение.
Изделие не следует разбирать или вводить в эксплуатацию до тех пор, пока оно не достигнет требуемой степени отверждения.
После завершения отверждения изделие извлекается из формы. Излишки материала можно обрезать, а края, отверстия и места соединения обработать по мере необходимости. В зависимости от области применения дополнительные операции могут включать сверление, резку, склеивание, нанесение покрытия или сборку.
Наконец, изделие должно быть проверено на точность размеров, дефекты поверхности и другие критерии приемлемости, указанные в требованиях к изделию.
Ручная укладка остается важным производственным вариантом, поскольку она дает ряд практических преимуществ.
Ручная укладка подходит для изделий больших размеров, с криволинейными поверхностями, неправильной геометрией и индивидуальными конструкциями. Производители могут настроить форму, расположение арматуры, толщину ламината и систему полимеризации в соответствии с различными требованиями проекта.
По сравнению с некоторыми автоматизированными процессами или процессами формования в больших объемах, ручная укладка часто может быть осуществлена с помощью более простой оснастки и меньших первоначальных затрат на оборудование. Это может сделать его практичным вариантом для создания прототипов, специализированных компонентов, запасных частей и заказов с ограниченными объемами производства.
Технологический процесс, по сути, не ограничивается мелкими деталями. При соответствующей конструкции пресс-формы, механизмах перемещения и производственных мощностях ручная укладка может использоваться для изготовления относительно крупных конструкций из стеклопластика. Это одна из причин, по которой он используется длябольшие обложки, pвращающийсяcнад, и индивидуальные промышленные компоненты.
Производители могут выбирать различные армирующие материалы из стекловолокна и полимерные системы в зависимости от условий эксплуатации изделия и требований к его эксплуатационным характеристикам. Следовательно, изделия, изготовленные методом ручной укладки, обладают более высокой прочностью, чем изделия, изготовленные методом пултрузии или компрессионного формования.
Несмотря на свою гибкость, ручная укладка также имеет свои ограничения, которые следует учитывать при выборе продукта.
Трудоемкое производство.Большая часть процесса зависит от ручных операций. Таким образом, скорость производства и трудозатраты могут варьироваться в зависимости от размера изделия, геометрии и сложности ламината.
Большая зависимость от мастерства оператора.Неравномерное нанесение смолы, размещение волокон или удаление воздуха могут привести к различиям в толщине, содержании смолы и качестве ламината.
Возможные различия между партиями.По сравнению с высокоавтоматизированными процессами ручная укладка может потребовать более тщательного контроля процесса для поддержания неизменных размеров и механических свойств продукта.
По этим причинам ручная укладка не является автоматически лучшим решением для каждого изделия из стеклопластика. Соответствующий процесс должен определяться конструкцией изделия, количеством, требованиями к производительности и общей стоимостью производства.
Ручная укладка особенно полезна при изготовлении изделий по индивидуальному заказу, для которых требуется гибкая конструкция пресс-формы или относительно сложные формы. Типичные области применения включают:
Не все изделия из стеклопластика изготавливаются вручную. Например, пултрузия, как правило, лучше подходит для непрерывных профилей постоянного поперечного сечения, в то время как компрессионное формование может быть более подходящим для некоторых повторяемых формованных деталей большого объема. Правильный процесс зависит от продукта, а не только от материала.
Различные методы производства стеклопластика служат разным целям.
Таблица 1 — Сравнение методов изготовления стеклопластика
|
Особенность |
Раскладывание рук |
Пултрузия |
Компрессионное формование |
|
Основной принцип |
Ручная укладка арматуры и смолы |
Непрерывная волокнистая арматура, пропущенная через нагретую матрицу |
Материал формуется в форме под воздействием тепла и давления |
|
Гибкость конструкции |
Высокая для индивидуальных форм |
Лучше всего подходит для постоянных поперечных сечений |
Подходит для создания повторяемых форм, определенных пресс-формой |
|
Типичный масштаб производства |
Прототипы и устройства от низкого до среднего уровня объем заказов |
Непрерывное, повторяющееся производство |
Часто подходит для повторяемых высокий объем производства |
|
Соображения по поводу использования инструментов |
Часто относительно низкая первоначальная стоимость оснастки |
Требуется специальная матрица |
Требуется специальная подобранная оснастка или подходящая система пресс-форм |
|
Типичные области применения |
Изготовленные на заказ крышки, корпуса, панели и отдельные емкости |
Профили из стеклопластика, стержни, балки и конструктивные секции |
Выбранные формованные детали и повторяемые компоненты |
Контроль качества должен начинаться до начала производства и продолжаться до окончательной проверки.
Проверка сырья:Проверьте технические характеристики и пригодность стекловолокна, смолы, гелевого покрытия и других материалов.
Управление технологическим процессом:Следуйте утвержденным инструкциям по смешиванию смолы, графику армирования, процедуре увлажнения, методу закрепления и требованиям к отверждению.
Визуальный осмотр:Проверьте, нет ли видимых трещин, вздутий, открытых волокон, сухих участков, чрезмерной пористости и других дефектов, соответствующих техническим характеристикам изделия.
Контроль размеров:Проверьте габаритные размеры, толщину стенок или ламината, где это применимо, расположение отверстий и другие важные допуски.
Механические испытания и эксплуатационные характеристики:При необходимости проведите испытания, соответствующие предполагаемому применению, такие как испытания на изгиб, растяжение, твердость, водонепроницаемость или другие специальные оценки эксплуатационных характеристик.
Для конструкционных изделий или изделий, критически важных для безопасности, проверка и испытания должны проводиться в соответствии с применимыми стандартами, утвержденными чертежами и согласованными критериями приемки. Визуальный осмотр сам по себе не может определить все механические свойства или подтвердить эффективность в долгосрочной перспективе.
При выборе производственного процесса покупателям следует учитывать не только первоначальную цену за единицу продукции. Ключевыми факторами являются:
Для изделий, изготовленных по индивидуальному заказу и сложной формы, ручная сборка может обеспечить практический баланс между гибкостью конструкции и производственными затратами. Для стандартизированных изделий, требующих постоянных размеров и повторяющейся производительности, более подходящим может быть более автоматизированный процесс.
Компания Hebei Fortis Technology Co., Ltd. является специализированным производителем пултрузионных конструкционных профилей из стеклопластика и композитных экологических изделий, базирующимся в провинции Хэбэй, Китай. Обладая более чем 20-летним опытом в производстве композитных материалов и 33 современными линиями по производству стеклопластика, компания занимается исследованиями и производством передовых композитных материалов. Производственный процесс включает ручную укладку, пултрузионные профили, намотку и компрессионное формование и т.д. Компания предлагает стандартные и индивидуальные спецификации, различные цвета и системы полимеров на выбор. Она обслуживает клиентов по всему миру в таких областях, как нефтехимия, водоочистка, энергетика, строительство, судостроение и сельское хозяйство.
Для получения дополнительной информации, пожалуйста, свяжитесь с нашей технической командой.
Компания Hebei Fortis Technology Co., Ltd.
ТЕЛЕФОН: +86 18932662725 / 19033312730
Электронная почта: allen@hbfortis.com
Немедленно свяжитесь с нами, чтобы обсудить требования к проекту вашего продукта
Навигация
Навигация
Связаться с нами
Тел.: +86 189 3266 2725
Электронная почта: sale@hbfortis.com
Добавь.: №8-1, улица Чжэньсин, город Матун, уезд Цзаоцян, город Хэншуй, провинция Хэбэй
Свяжитесь с нами
Свяжитесь с нами